

Trong khía cạnh sản xuất cuộn dây, tốc độ và tự động hóa của máy quanh co ngày càng tăng. Tốc độ cuộn của máy quấn tự động nước ngoài có thể đạt tới 2500 vòng / phút. Đồng thời, hai loại dây có thể bị thương cùng một lúc, và đường chém có thể được tự động đếm và cách điện có thể được tự động bọc lại. Đai, có thể tự động dừng khi xảy ra đứt dây hoặc xảy ra lỗi. Để hợp tác với máy nới lỏng tự động kéo, cuộn dây vết thương được thay đổi thành một hàng duy nhất, và cấu trúc khuôn quanh co cũng thay đổi tương ứng. Nhiều bộ cuộn dây có thể bị thương cùng một lúc, không cần phải tháo rời khuôn quanh co, và dây có thể được kéo trực tiếp vào sau khi cuộn dây. Bên trong khe phụ.
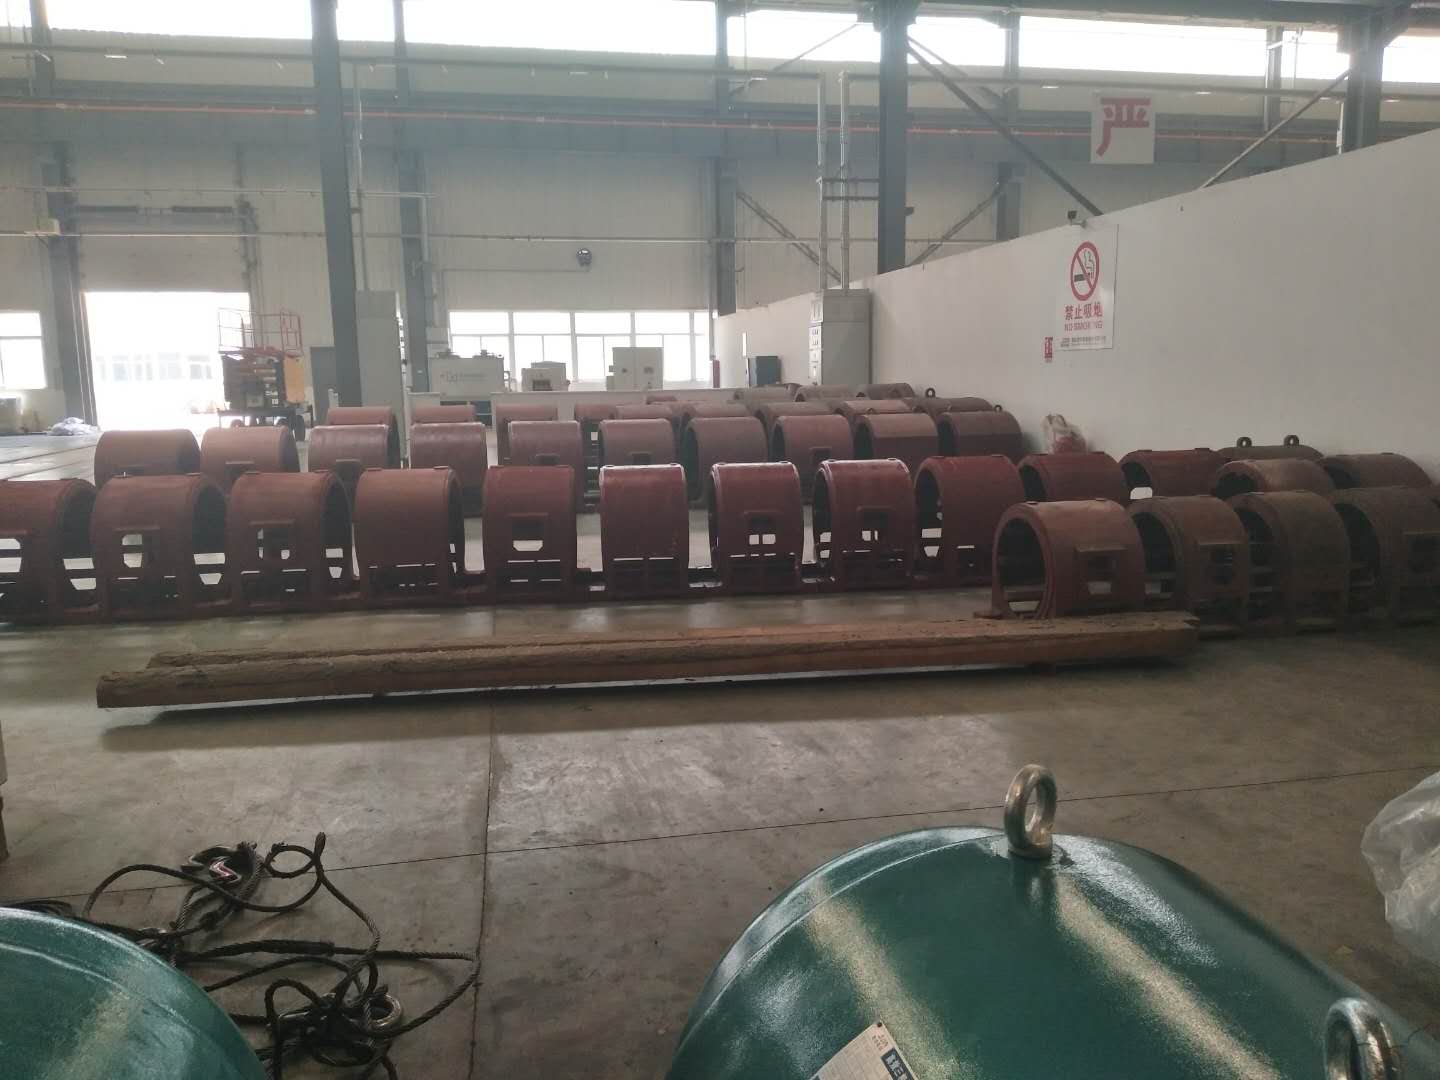
Khe cách nhiệt và khe chết gia công
Ở nhiều quốc gia, gia công khe cắm và gia công khuôn đã thông qua máy gia công tự động và khe cách tự động, có thể chèn 2 ~ 3 khe mỗi giây; khe máy chết có thể chèn 1 khe mỗi giây. Một số động cơ nhỏ được cách nhiệt với bể lắng đọng bột epoxy và được sản xuất trên dây chuyền tự động, mỗi động cơ chỉ mất 6-8 giây.
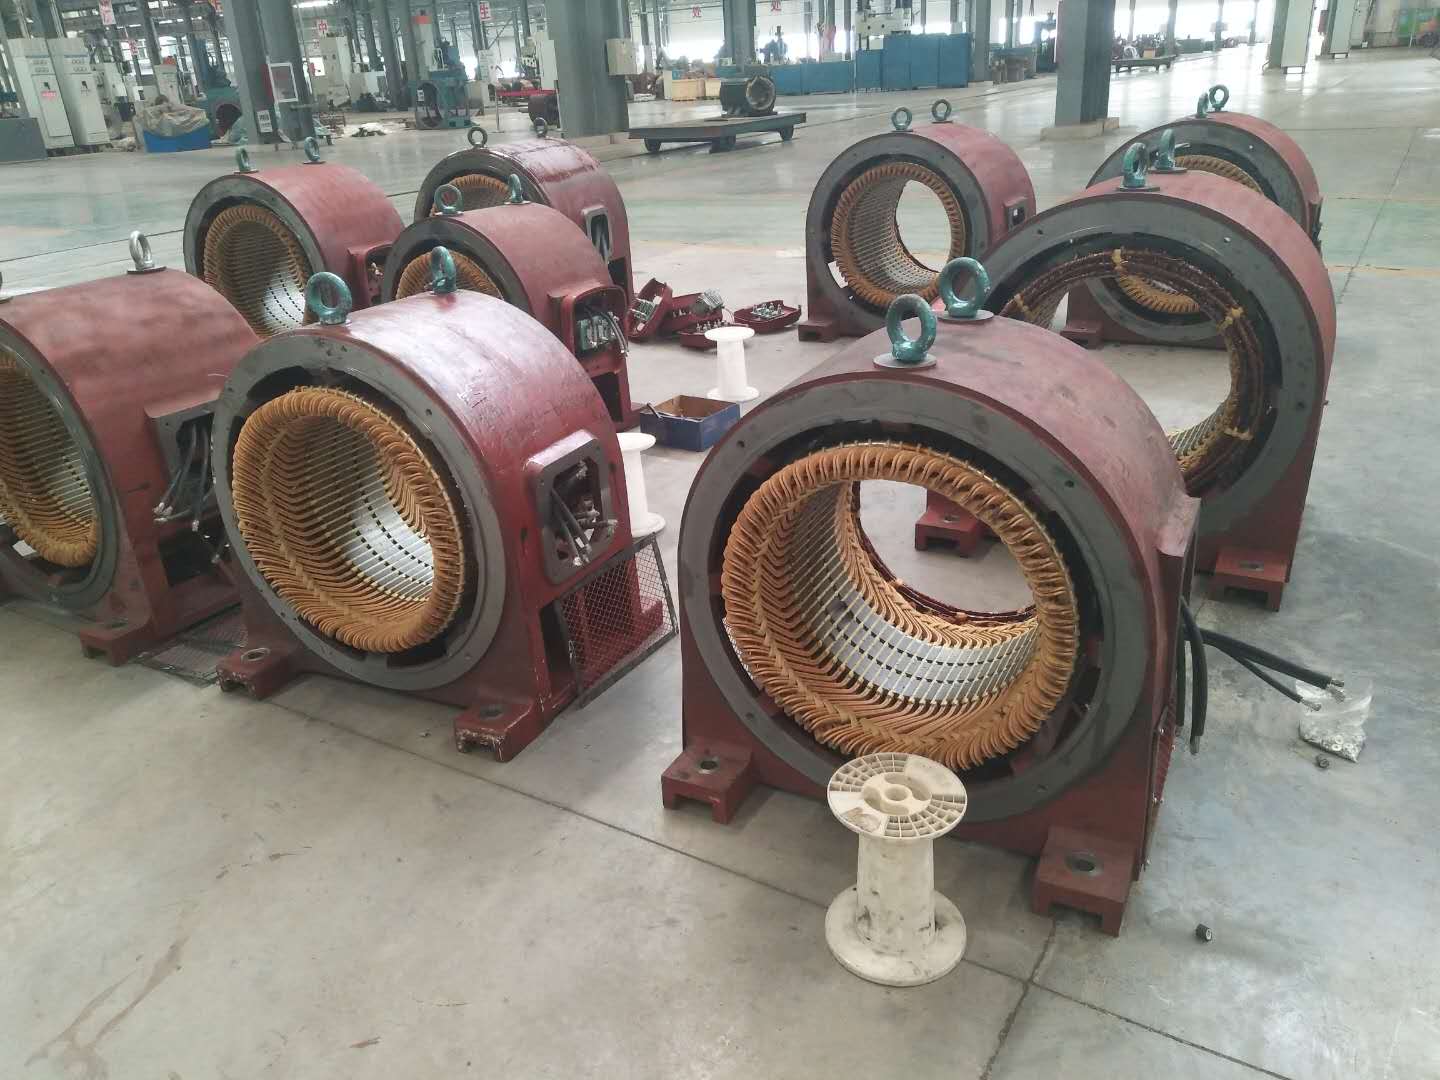
Cuộn quanh co
Trong lĩnh vực lắp đặt cuộn dây, máy liên kết dây stator tự động kéo được phát triển trong những năm gần đây. Ban đầu được sử dụng cho cuộn dây một lớp, bây giờ có sẵn cho cuộn dây hai lớp. Ví dụ, có một máy tính ràng buộc dây tự động hai trạm ngang. Lõi stator được gắn trên tấm trượt. Sau khi vị trí làm việc đầu tiên được kéo vào cuộn dây lớp thấp hơn và lớp cách ly được cách nhiệt, tấm trượt sẽ gửi lõi stato đến trạm thứ hai, và khuôn định hình được sử dụng. Nhấn đầu cuộn gần cuối đầu kéo để ấn vào miệng chuông, sau đó quay lại trạm đầu tiên, kéo vào vòng tròn phía trên và chèn khe chết.
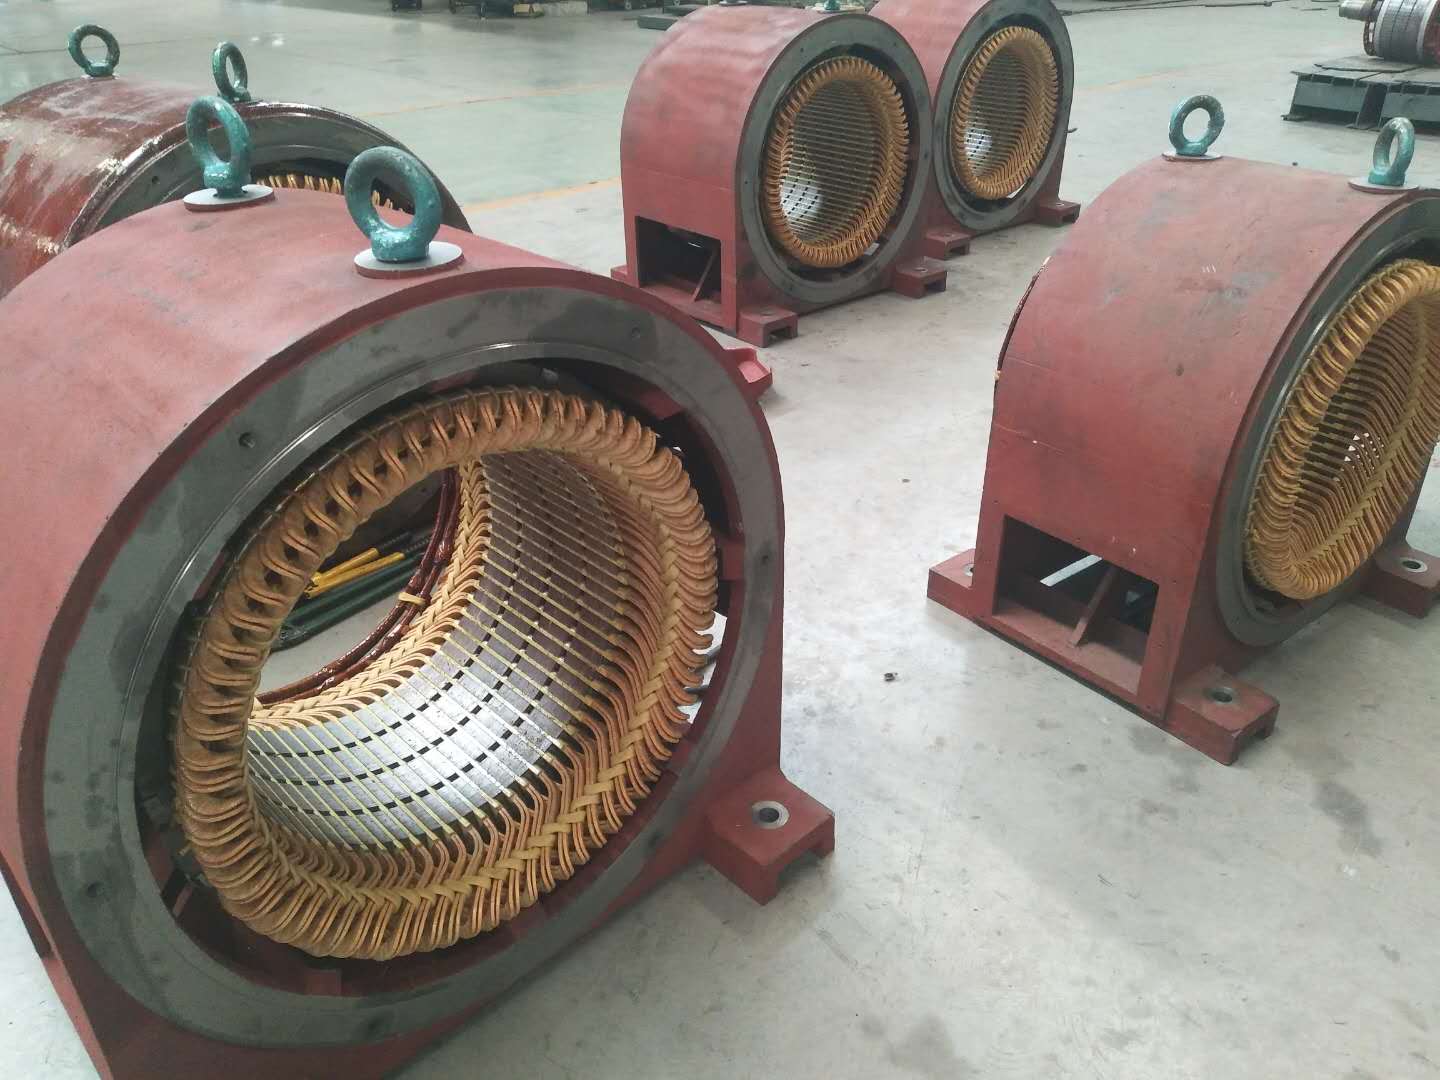
Trong những năm gần đây, các máy liên kết dây điện loại va chạm điện từ đã được phát triển trong và ngoài nước. Nó sử dụng một tụ điện để xả, tạo ra một dòng xung lớn trong cuộn dây stato, và bởi tác động của lực điện từ, dây được vắt về phía đáy rãnh, và đầu cuộn dây đồng thời bùng lên bên ngoài. Việc kiểm soát thích hợp năng lượng xung điện có thể làm cho dây bị uốn cong và đan lại với nhau mà không bị nới lỏng, và độ chín rãnh có thể tăng lên đến 90%. Phương pháp này là thích hợp cho cuộn dây hai lớp hai pha và cuộn dây cuộn dây chính một pha, nghĩa là cuộn dây lớp thấp hơn hoặc cuộn dây chính được ép đầu tiên vào đáy rãnh và sau đó là lớp trên cuộn dây hoặc cuộn dây thứ cấp được nhúng.
Cơ cấu tạo hình quanh co: Ngoài việc định hình bằng phương pháp tác động điện từ, thiết bị tạo hình cơ học cũng có thể được sử dụng để che phần mở rộng quanh co với khuôn hình nón chết và cao su tay áo bên trong bị thổi phồng, và báo chí được ép áp lực từ cả hai đầu . Lốp mở rộng ra bên ngoài, nhấn các đầu vào kích thước và hình dạng mong muốn.
Winding end lashing cơ giới hóa: một loại máy dải cuối ở nước ngoài, các awl dẫn có thể được chuỗi dệt kim, và có thể mặc 100 kim mỗi phút. Một số cài đặt thiết bị điều khiển chương trình tích phân trên máy tính ràng buộc, có thể được gắn vào nhiều lớp theo mẫu được xác định trước; một số máy tính ràng buộc tự động kết thúc sử dụng hai thanh kim để hạ xuống, tăng và hai thanh tie để tiến và rút lui, và cả hai đầu của cuộn dây có thể được đồng thời ràng buộc.
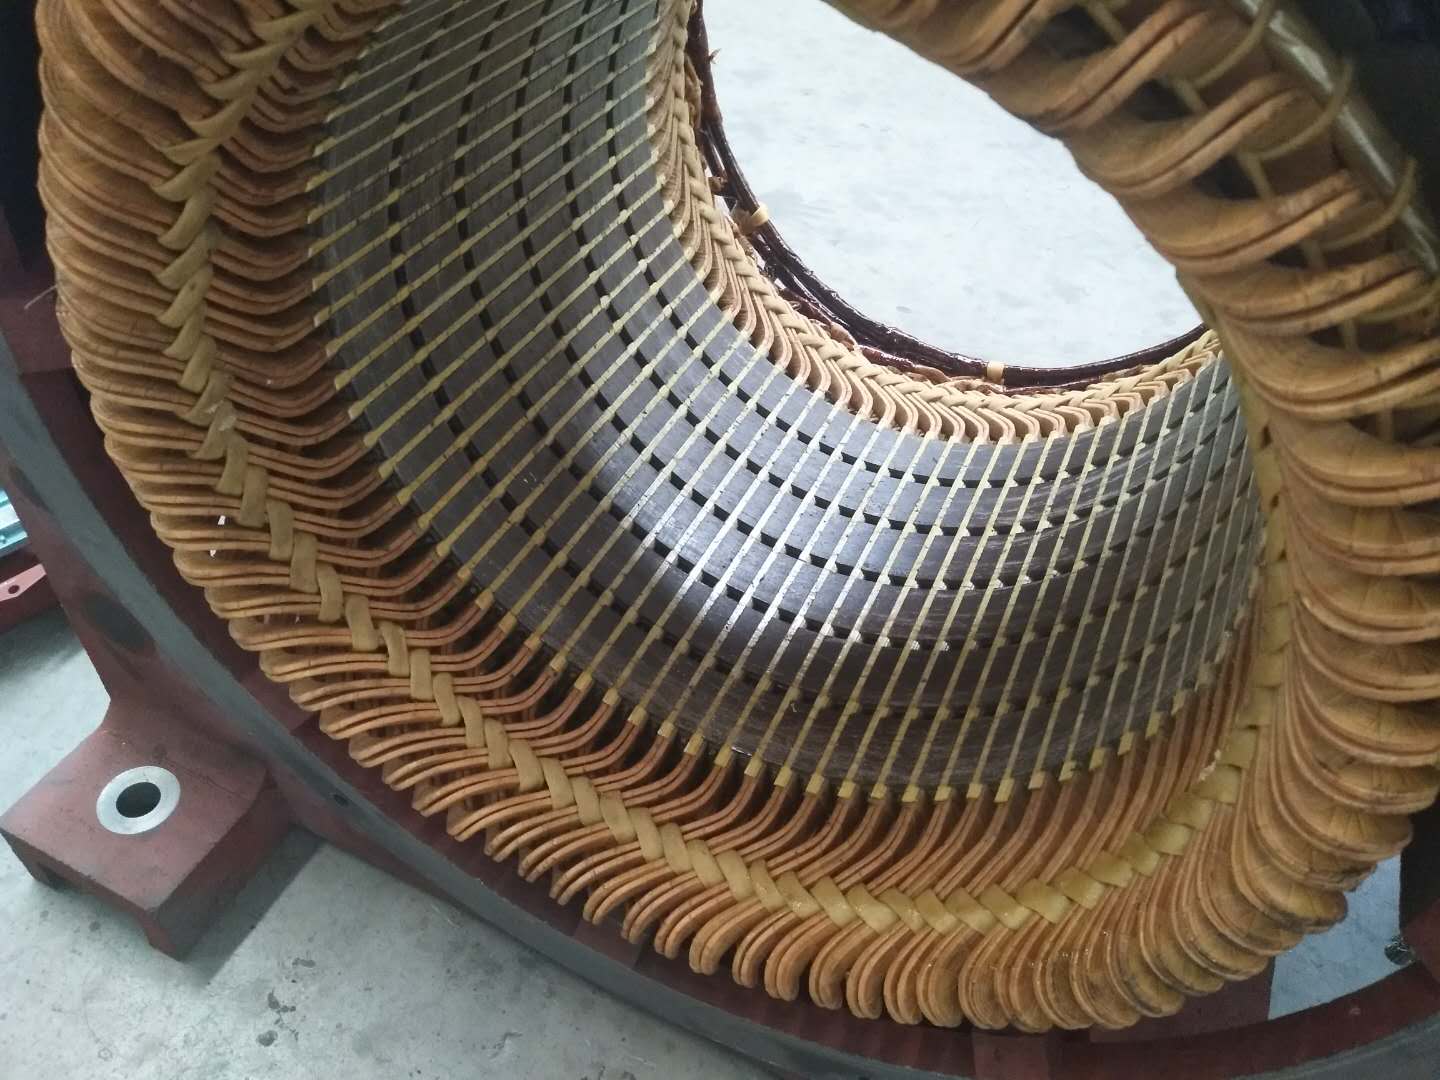
Xử lý cách điện
Trong điều kiện cách nhiệt, trong những năm gần đây, các quốc gia đã tiến hành nhiều nghiên cứu và cải cách về quy trình xử lý vật liệu cách nhiệt của cuộn dây động cơ từ các khía cạnh tiết kiệm vật liệu ngâm tẩm, rút ngắn thời gian ngâm, và phấn đấu cải thiện chất lượng cách nhiệt và cải thiện công việc điều kiện và vệ sinh môi trường.
Hiện nay, quá trình ngâm nhỏ giọt động cơ nhỏ đã được trưởng thành và được sử dụng rộng rãi. Ngoài ra, còn có một số phương pháp ngâm tẩm khác. Một là phương pháp ngâm tẩm phun, để gắn động cơ stator trên một thiết bị quay đặc biệt, đun nóng đến 115 ~ 120 ° C, làm nóng trước 2 phút và phun nhựa từ bình áp lực lên cuộn dây stato xoay. Mất khoảng 1 ~ 2 phút. Nhựa thâm nhập vào cuộn quanh dưới áp suất và tràn vào đường kính bên trong của stato. Sau đó, nó được cuộn đều bằng một bánh xe cao su quay để đồng đều phủ thành trong của stato với một lớp nhựa mỏng và làm cho thanh khe cắm bị chết. Sau đó, nó được làm nóng bằng điện sưởi ấm để chữa trị nó. Tính năng chính là thiết bị tương đối đơn giản và thời gian xử lý ngâm ngắn. Có thể được sử dụng để xử lý hàng trăm kilowatts của cuộn dây stator động cơ.
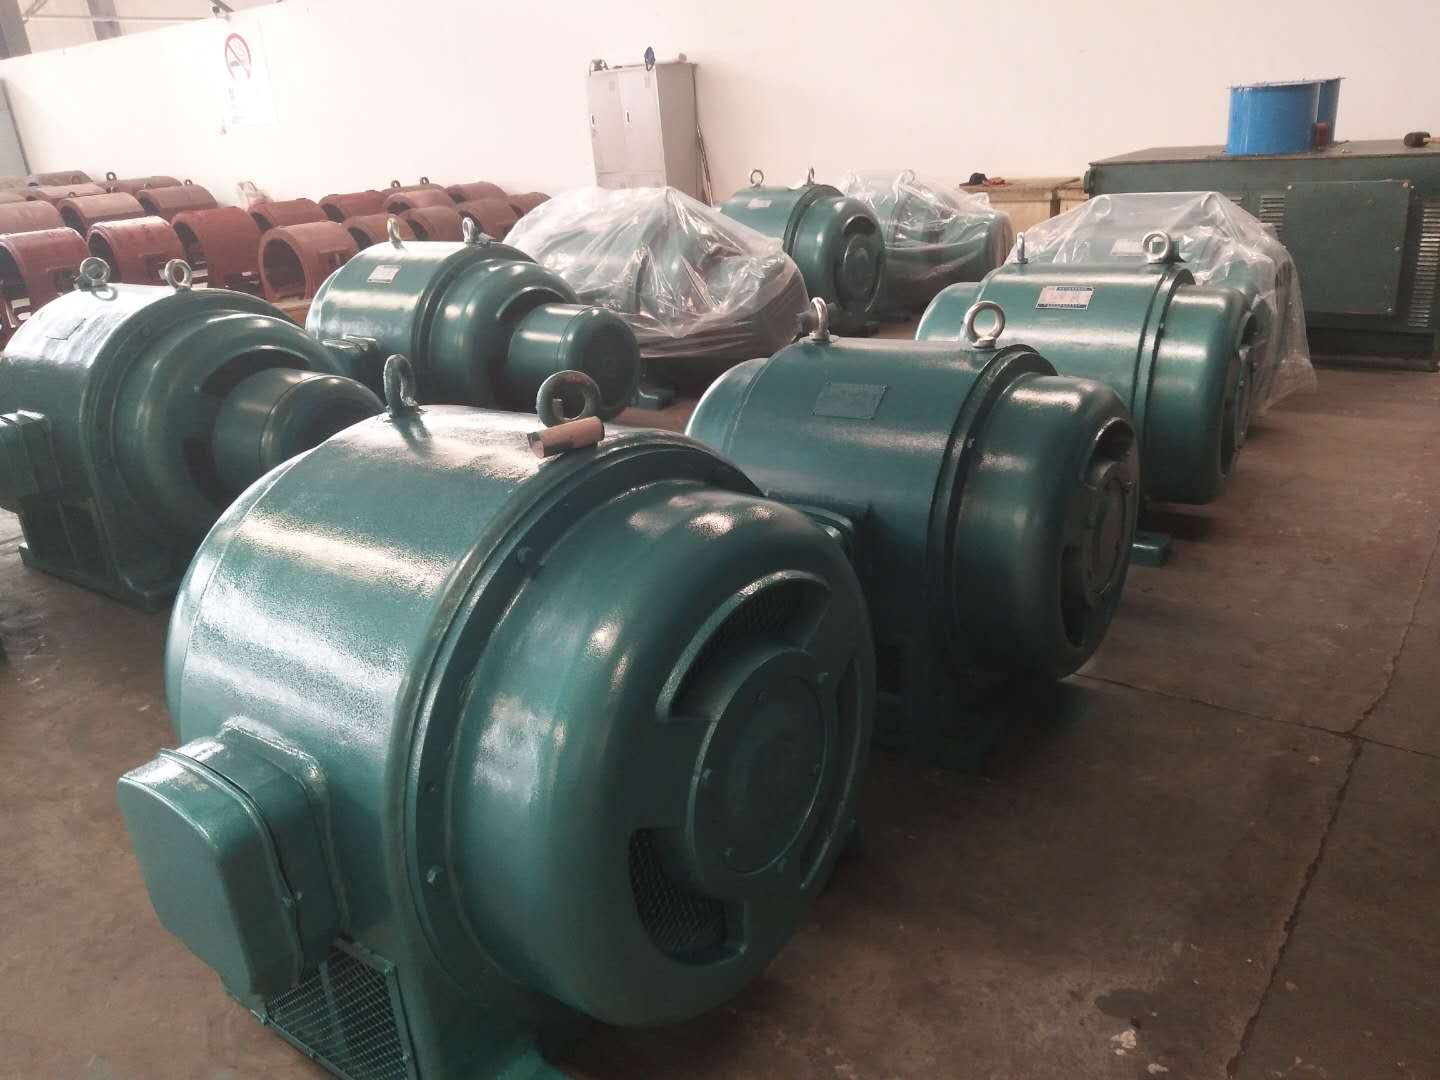
Khác là một phương pháp ngâm tẩm ly tâm. Sơn dung môi polyester khô nhanh. Để nhúng nhựa bên trong cuộn dây stato, đầu cuộn được niêm phong bằng kẹp đặc biệt, và lõi được kẹp và xoay ở tốc độ cao, để nhựa thâm nhập vào khe stator và đầu cuộn, và nhanh chóng được gia cố dưới nhiệt, và nhiệt độ ngâm là nhiệt độ phòng. Hoặc 50 ~ 70 ° C. Toàn bộ quá trình ngâm chỉ mất 5 đến 8 phút. Do lực ly tâm mạnh mẽ, tất cả các bong bóng có thể được thải ra, do đó, điền là dày đặc và không có co rút. Có thể bỏ qua màng khe và cách nhiệt pha. Đối với động cơ dưới 2 kW, nền kinh tế lớn hơn 2 kWh và chi phí không nhiều, nhưng năng suất lao động được cải thiện rất nhiều. Ngoài ra còn có một phương pháp đúc kênh. Khi phương pháp được áp dụng cho một cuộn dây ứng lực DC, phần ứng được dựng lên, phễu trên được bơm vào, và sơn mài không dung môi được yêu cầu được bơm vào. Nội dung của chất làm cứng được điều chỉnh, và khi nhựa bị rò rỉ, nó bắt đầu gel trong phần ứng dụng. Phần ứng dụng này sau đó được quay ở vị trí nằm ngang để bảo dưỡng để ngăn nhựa tích lũy ở phía phần ứng, ảnh hưởng đến sự cân bằng.


